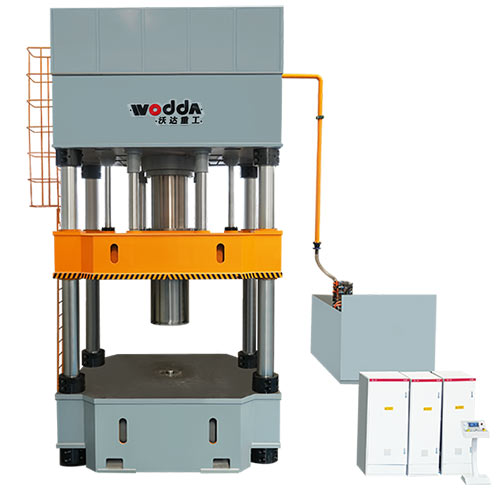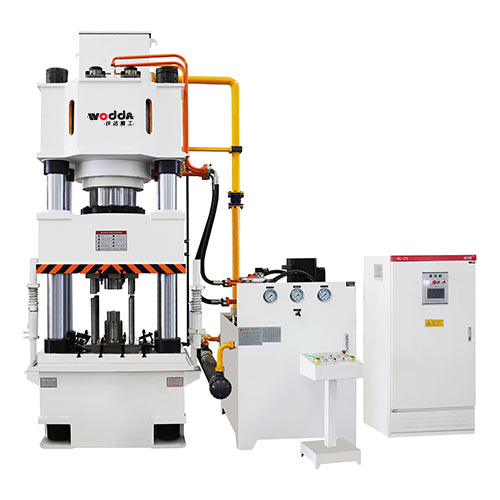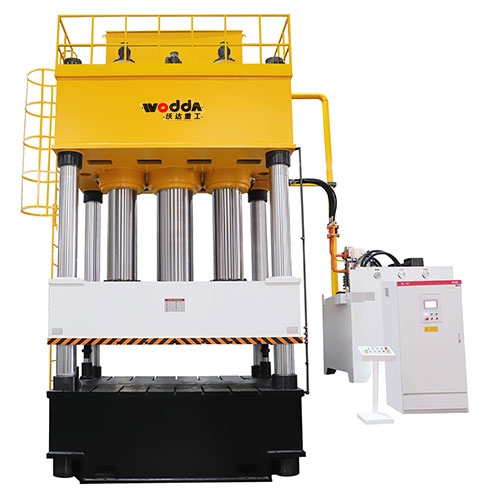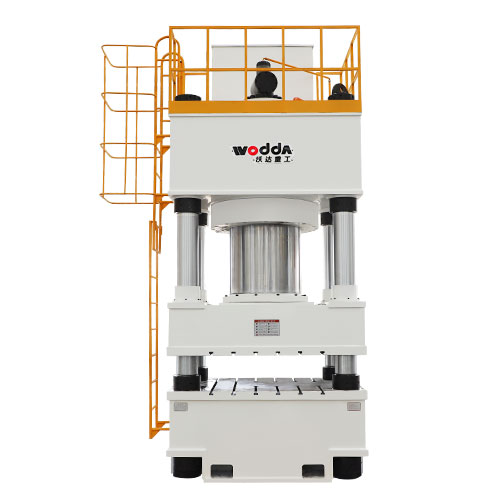
锚杆托盘作为煤矿、隧道、边坡支护系统中传递锚杆托举力的关键构件,市场需求量大、规格多样。传统人工冲压生产方式效率低、安全性差、产品一致性难以保证,而锚杆托盘生产线的出现,实现了从剪切、成型到出料的自动化生产,成为锚杆托盘制造企业的热门选择。本文将为您详细介绍锚杆托盘生产线的组成、工艺流程、核心优势及选购要点。
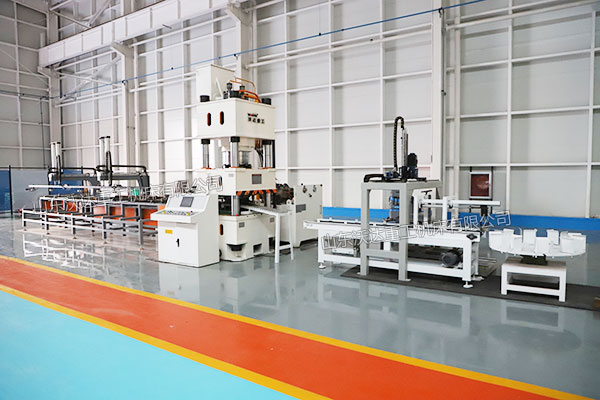
锚杆托盘生产线
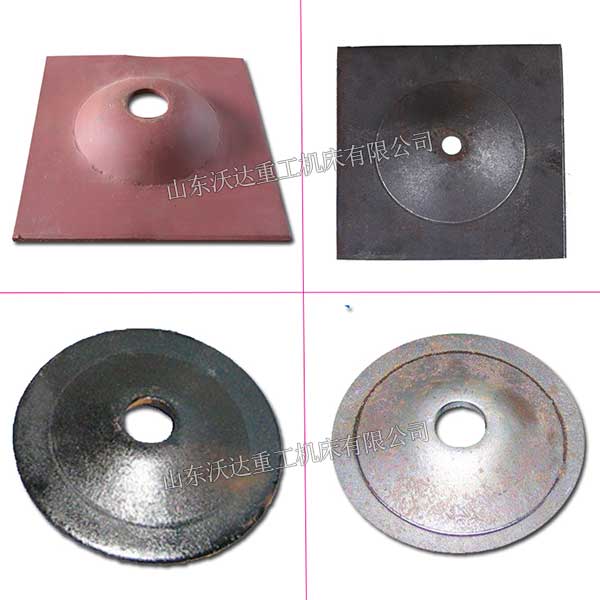
锚杆托盘
一、什么是锚杆托盘生产线?
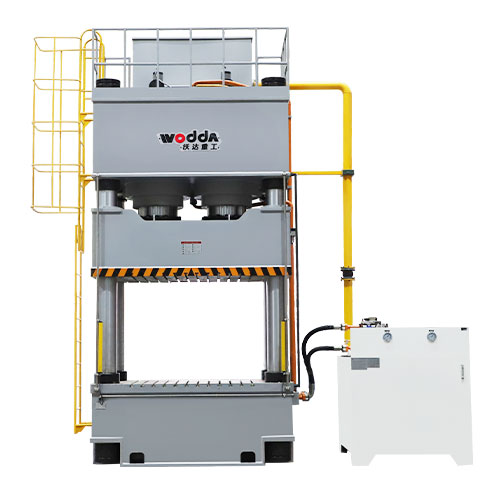
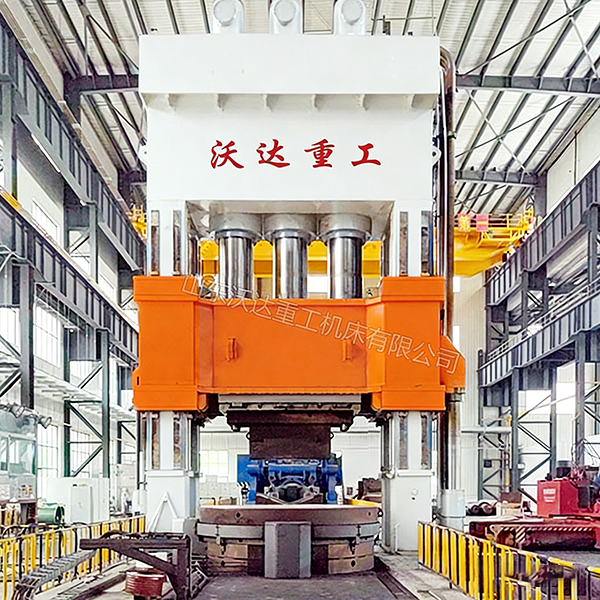
锚杆托盘生产线是一套以锚杆托盘液压机为核心,配套送料、定位、模具、出料装置的自动化生产设备组合。它通过液压成型工艺,将整卷或单片的钢板(通常为Q235碳钢,厚度4–10mm),一次压制成型为方形、碟形、W形等结构的锚杆托盘,广泛应用于煤矿巷道、金属矿山、隧道工程的锚杆支护系统。
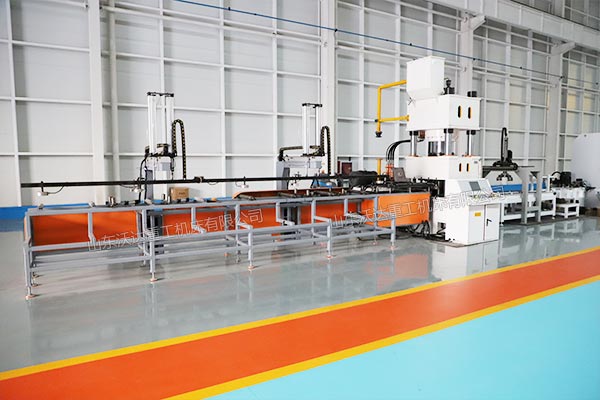
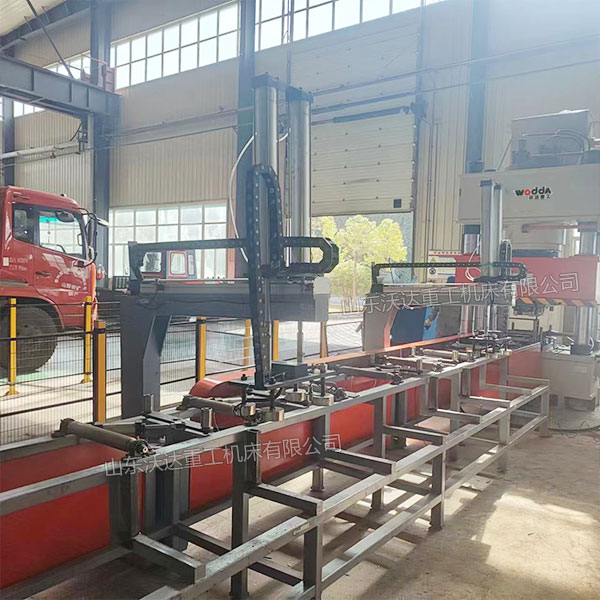
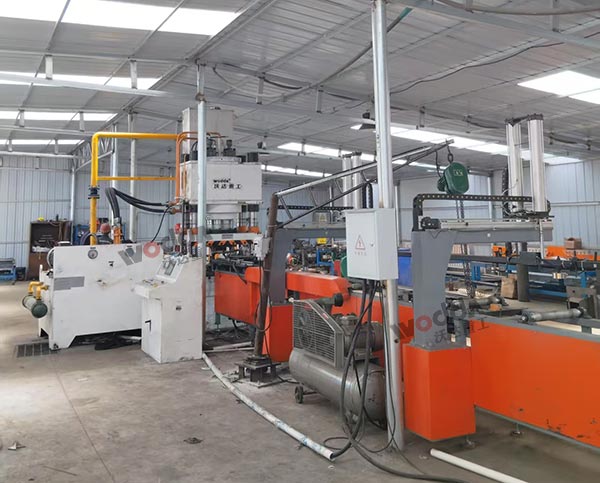
锚杆托盘生产线配置包括:
锚杆托盘液压机:常用吨位:200吨、315吨、400吨、500吨,根据托盘尺寸和板厚选型;
自动送料机构:卷料开卷+校平+送料,或片料自动上料;
精密成型模具:含冲孔、落料、拉伸成型复合模;
自动顶出/传送装置:成品自动脱模、输送、码垛;
PLC电气控制系统:整线联动控制,参数可视化调节;
二、锚杆托盘生产工艺流程
一条成熟的锚杆托盘生产线通常包含以下工序:
1. 上料校平
卷料经开卷机放卷,经校平机整平,消除板材内应力,保证成型精度。
2. 自动送料定位
伺服送料机按设定步距精准送料,配合自动定位装置,确保冲孔和成型位置准确。
3. 冲孔落料
模具先完成锚杆安装孔的冲裁(常见φ18、φ22、φ28孔径),并同步完成外形落料。
4. 拉伸成型
液压机滑块下行,将平板料一次拉伸成碗形/碟形托盘,深度、圆角均匀一致,托举面平整。
5. 顶出码垛
成型后由顶出缸自动脱模,经传送带送出,可配接自动码垛机构,减少人工搬运。
整个流程单人值守即可完成,生产节拍可达每分钟10–20件,远超传统单工位冲压效率。
三、锚杆托盘生产线的核心优势
1. 生产效率高
自动化连续生产,日产能可达万件以上,满足矿山批量供货需求,交货周期大幅缩短。
2. 产品质量稳定
液压成型压力均匀、保压稳定,托盘碗深一致、孔位精准,产品合格率高,矿方验收通过率更有保障。
3. 人工成本大幅降低
从送料、成型到出料全程自动化,1–2人即可操作整条生产线,节省人工。
4. 安全性好
操作人员无需接触冲压区域,配备双手按钮、光栅、急停等多重防护,杜绝工伤隐患。
5. 规格切换灵活
更换模具即可生产不同规格的锚杆托盘(如300×300、250×250、200×200mm等),适配多种矿用锚杆配套需求。
四、典型应用领域
煤矿巷道支护:锚杆+托盘+锚索组合支护,是井下巷道主流支护形式。
金属矿山:井下巷道及采场顶板加固。
隧道工程:隧道开挖初期支护、软弱围岩加固。
边坡治理:公路、铁路边坡锚固工程。
建筑工程:基坑支护、地基加固配套构件。
五、锚杆托盘生产线选购要点
按产品规格选吨位:托盘尺寸越大、板厚越厚,所需液压机吨位越高。常见300×300×8mm托盘推荐630吨锚杆托盘生产线,建议由液压机厂家根据具体规格核算压力;
关注模具质量:模具是成型精度的核心,优先选择有矿用托盘模具设计经验的液压机厂家;
确认自动化程度:根据预算和产量,可选择半自动或全自动配置,产量大、订单稳定的建议一步到位上全自动线;
核实核心配置:液压系统元件品牌、送料精度、控制系统稳定性都直接影响长期运行;
考察厂家实力:优先选择拥有实体生产车间、具备整线设计制造能力的液压机厂家,并要求提供带料试机服务,验收合格后再发货;
重视售后服务:矿用配件供货讲究时效,液压机厂家需能提供及时的配件供应和技术支持。
选择一条配置合理、运行稳定的锚杆托盘生产线,让高效、高质的自动化生产为您的企业创造更大价值。如需了解锚杆托盘生产线的详细配置、报价及选型方案,欢迎提供具体产品规格,获取专属定制建议。